


QR-kod

Produkt
Kontakta oss


Fax
+86-574-87168065

E-post

Adress
Luotuo industriområde, Zhenhai-distriktet, Ningbo, Kina


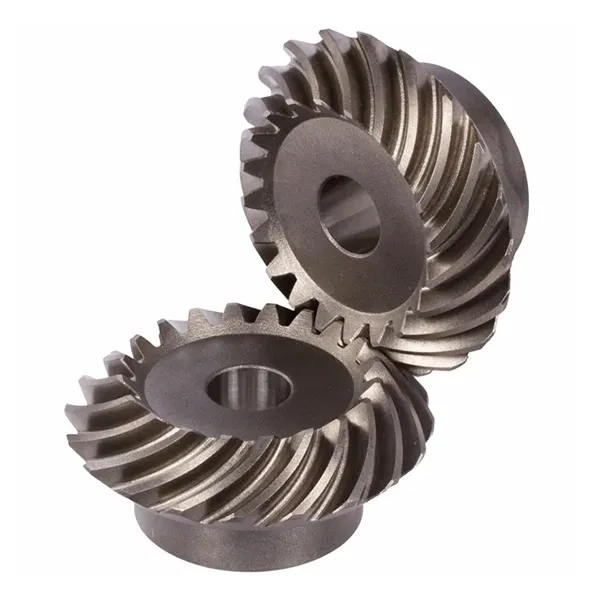
Den koniska spiralväxeln är det rätvinkliga transmissionsvalet när jämnhet och lastkapacitet är viktigare än något annat. Böjda tandlinjer håller två eller flera tänder i kontakt i varje ögonblick, så drivningen går tyst, slits jämnt och bär mycket mer belastning än ett rakt fas av samma storlek. Raydafon skär, värmebehandlar och slipar dessa kugghjul i sin egen fabrik i Ningbo, Kina.
Design motivering
Skillnaden mellan de två ligger helt och hållet i tandlinjen. En rak konisk kugghjuls kuggar löper radiellt, så varje tand kopplar in den matchande tanden över hela dess bredd i samma ögonblick - en plötslig stöt som upprepas vid varje tand. En spiralfasad kugghjuls tänder är skurna i en kurva, så kontakten börjar i ena änden av tanden och sveper över till den andra, precis som en dragkedja stängs. Den enda geometriska förändringen är ansvarig för varje fördel nedan.
En designpunkt värd att planera för:eftersom kugglinjen är spiralformad genererar ett konisk spiraldrev axiell dragkraft längs axeln. Det är inte en defekt – det är priset för smidigt engagemang. Lagren måste väljas för att ta det, varför ett spiralfasningspar normalt specificeras tillsammans med axel och lagerarrangemang snarare än som en drop-in ersättning för ett rakt konfatpar.
Specifikationer
Fullständigt specifikationsblad. Rulla tabellen i sidled på en mobil enhet för att läsa varje rad.
| Punkt | Specifikation |
|---|---|
| Modellnummer | M3, M4, M5, M8, M12, etc. |
| Material | Mässing, C45 stål, rostfritt stål, koppar, POM, aluminium, legering och andra |
| Standard | ISO, DIN, ANSI, JIS, BS och icke-standard |
| Precision | DIN6, DIN7, DIN8, DIN9 |
| Tandbehandling | Härdad, fräst eller mald |
| Tolerans | 0,001 mm – 0,01 mm – 0,1 mm, beroende på funktion och precisionsgrad som specificeras |
| Ytbehandling | Förzinkad, nickelpläterad, passivering, oxidation, anodisering, Geomet, Dacromet, svartoxid, fosfatisering, pulverlackering, elektrofores |
| Avsluta | Kulblästring, sandblästring, värmebehandling, glödgning, härdning, polering |
| Föremål packning | Plastpåse och kartong, eller träförpackning |
| Betalningsvillkor | T/T, L/C |
| Produktions ledtid | 20 arbetsdagar för provet, 25 dagar för bulk |
| Prover | Provprisintervall 2–100 USD. Exempel på expressfrakt som betalas av kunden. |
| Ansökan | Automatiska styrmaskiner, halvledarindustri, allmänna industrimaskiner, medicinsk utrustning, solenergiutrustning, verktygsmaskiner, parkeringssystem, höghastighetståg och flygtransportutrustning och liknande |
Om tolerans och precision:siffrorna i denna tabell är ett intervall över hela produktfamiljen, inte ett enda garanterat värde. Toleransen beror på funktionen som mäts, modulen och precisionsgraden du anger — en DIN6 markväxel har mycket snävare gränser än en DIN9 fräst. Berätta för oss om spelets krav och kontaktmönster för din montering så bekräftar vi vilken kvalitet och bearbetning din utrustning behöver.
Tillverkning
Spiralformade växlar är bland de svåraste kugghjulstyperna att producera bra, eftersom kuggflanken är en krökt yta som måste genereras, inte bara skäras. Processen vi kör på varje beställning är medvetet sekventiell: varje steg avslutas och inspekteras innan nästa börjar, så ett problem upptäcks i det skede som skapade det snarare än vid slutmonteringen.
Material väljs enligt ritningen och ämnet vänds och vänds för att fastställa de monteringsytor och hål som varje senare operation refererar till.
Tandflanker genereras på en skärmaskin med konisk spiralväxel med hjälp av skärhuvudets radie som ger den erforderliga spiralvinkeln och kontaktmönster.
Höljehärdning höjer tandytans hårdhet för slitstyrka medan kärnan förblir seg nog för att absorbera de stötbelastningar som enheten kommer att se.
Där en högre precisionsgrad specificeras slipas flanken efter värmebehandling för att korrigera distorsion och förbättra kontaktytan och ytfinishen.
Paret körs i en testrigg med märkningsmassa så kontaktmönsterposition, form och storlek kan inspekteras mot ritningen innan paret släpps.
Sista dimensionskontroll av de funktioner som är viktiga för monteringen, sedan skyddsförpackning för export - plastpåse och kartong, eller ett träfodral för större uppsättningar.


Viktiga fördelar
Eftersom tandlinjen är krökt, är minst två tänder i ingrepp när som helst och belastningen förs från en tand till nästa när kontakten sveper över flanken. Det finns inget enstaka ögonblick av full-breddskollision som det är med en rak konisk växel, så vibrationer och buller faller märkbart - vilket är det som gör denna tand till standardvalet där buller kontrolleras, från verktygsmaskiner till axlar för passagerarfordon.
Helixvinkeln höjer överlappningskoefficienten, vilket innebär att fler tänder delar på belastningen och kontakttrycket på varje flank är lägre. Lägre tryck i kombination med en längre kontaktlinje sprider slitaget jämnare över tandytan istället för att koncentrera den nära stigningslinjen. Det praktiska resultatet är en växel som bär tyngre vridmoment för sin storlek och håller sin noggrannhet längre under kontinuerlig drift.
Kugghjulet på ett spiralfasade par kan skäras med så få som fem tänder, vilket gör att ett stort reduktionsförhållande kan uppnås i ett rätvinkligt steg istället för två. För en maskindesigner innebär det färre delar, ett kortare hus och mindre ackumulerat spel, varför denna kuggform så ofta uppträder i kompakta vinkelväxlar.
Eftersom flankkrökningen ställs in av skärhuvudets radie, kan kontaktmönstret förskjutas och korrigeras vid skärstadiet och förbättras ytterligare genom slipning efter värmebehandling. Den kontrollen över var tänderna faktiskt rör vid är det som skiljer en växelsats som går tyst i åratal från en som gnäller och gropar inom månader - och det är en förmåga som beror på maskinen och operatören, inte på ritningen ensam.
Samma tandgeometri kan tillverkas i legerat stål för drivningar med högt vridmoment, C45 eller rostfritt stål där korrosionsbeständighet spelar roll, och mässing, koppar, aluminium eller POM för lättare eller icke-magnetiska applikationer. Ytbehandling väljs sedan för att matcha miljön - zink- eller nickelplätering, svartoxid, Geomet eller Dacromet för korrosionsskydd, anodisering för aluminium och pulverlackering eller elektrofores för utseende och ökad hållbarhet.
Ansökningar
Var som helst en enhet måste svänga 90 grader samtidigt som den bär ett verkligt vridmoment och förblir tyst:
Om din applikation inte finns med i listan, beskriv driften — ingångshastighet, vridmoment, förhållande och monteringsarrangemang. Ett spiralfasningspar är normalt utformat tillsammans med dess axel- och lagerlayout på grund av den axiella dragkraft det genererar, så ju tidigare vi ser arrangemanget, desto bättre resultat.
Anpassning
Utöver standardmodulsortimentet kan parametrarna som avgör om en växel passar ditt hus alla produceras efter behov. Typisk anpassning inkluderar:
Skicka en måttritning, en provväxel eller önskat utväxling, vridmoment och kuvert så bekräftar vi närmaste standardgeometri eller citerar en ny. Spiralfasade par levereras som matchade uppsättningar, så om du byter ut en växel i ett par, berätta för oss - att byta endast hälften av ett matchat par ger i allmänhet buller och snabbt slitage, även om båda delarna är dimensionellt korrekta.
Köparens vanliga frågor
Släkt
Skicka din ritning, prov eller önskad modul, förhållande, vridmoment och kuvert. Vi bekräftar geometri, precisionsklass och material och svarar med pris och ledtid inom 24 timmar.
Skicka förfrågan nu* Tolerans, ledtid och prissiffror anges som ett intervall över produktfamiljen och bekräftas per beställning mot ritningen. Koniska spiralväxlar levereras som matchade par; vänligen bekräfta det matchande artikelnumret innan du beställer.
Adress
Luotuo industriområde, Zhenhai-distriktet, Ningbo, Kina
Tel
E-post
+86-574-87168065
Luotuo industriområde, Zhenhai-distriktet, Ningbo, Kina