


QR-kod

Produkt
Kontakta oss


Fax
+86-574-87168065

E-post

Adress
Luotuo industriområde, Zhenhai-distriktet, Ningbo, Kina


På en hektisk byggarbetsplats lyfter en mobilkran en prefabricerad balk medan operatören håller lasten på höjden. Bomcylindern rör sig inte, men den fungerar. Den håller flera ton mot tyngdkraften, och det enda som hindrar lasten från att driva nedåt är det hydrauliska trycket som är fångat inuti cylindern. Ett litet läckage vid stångtätningen eller kolvtätningen meddelar sig inte med en sprängning. Det visas som en långsam film av olja på stången, en gradvis förlust av hålltrycket eller en bom som kryper ner några centimeter under en timme. I en kran är det långsamma läckaget en allvarlig händelse, eftersom lasten är över människor och utrustning. Läckageförebyggande är därför inte en underhållspreferens. Det är en designprioritet som avgör om maskinen kan hålla en last säkert och om föraren kan lita på cylindern under hela lyften.
Designprioriteten formas av driftsförhållandena för en mobilkran. Cylindern arbetar under högt tryck, den utsätts för damm och väder, den utsätts för vibrationer och sidobelastningar och den måste hålla position under långa perioder utan att driva. Vår fabrik på Raydafon Technology Group Co., Limited designsHydrauliska cylindrar för mobil krankring dessa förhållanden, och vägledningen nedan förklarar varför läckageförhindrande driver tätningssystemet, ytfinishen, monteringsprocessen och testprogrammet. Den förklarar också hur inköpsteam kan verifiera att en cylinder kommer att hålla sin försegling i drift, inte bara vid fabriksporten.
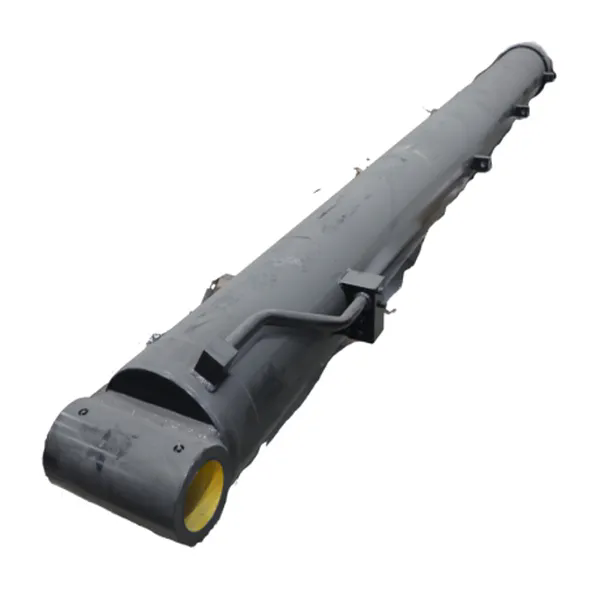
En läcka i en krancylinder börjar sällan vid den punkt där olja först ses. Den synliga oljan är slutet på en bana som börjar vid ett tätningsgränssnitt, en ytdefekt eller en gängad anslutning. Det finns fem läckagevägar som är viktiga i en mobilkranhydraulcylinderdesign, och var och en har en annan mekanism. Den första är stångtätningens väg. Stången rör sig in och ut ur cylindern, och stångtätningen måste torka staven ren samtidigt som den håller trycket. Damm och grus som passerar torkaren kan slita på tätningsläppen och stångens yta, vilket skapar en väg för olja. Den andra är kolvtätningsbanan. Kolvtätningen separerar förlängnings- och indragskammarna och den måste hålla trycket i båda riktningarna. Om tätningen tränger in i öppningen under tryck, börjar läckan vid extruderingspunkten. Den tredje är den statiska tätningsbanan vid ändlocket och portblocket. Dessa tätningar rör sig inte, men de komprimeras av monteringsmomentet, och de kan ta en kompressionsuppsättning över tiden. Den fjärde är porten och passningsvägen. Den gängade anslutningen kan lossna vid vibrationer och tätningen vid porten kan skadas under installationen. Den femte är cylinderröret och stångens yta. En repa, en korrosionsgrop eller en beläggningsdefekt kan skapa en läckagebana som ingen tätning kan kompensera för.
Tabellen nedan kartlägger dessa vägar till de förhållanden som driver dem och designsvaret som förhindrar dem.
| Läckageväg | Körskick | Design Respons | Upphandlingsbevis |
| Stångtätning | Stångrörelse, damm, sidobelastning | Läpptätning med dammtorkare, krom eller keramikstav | Tätningsspecifikation, stavfinishdata |
| Kolvtätning | Högt tryck, extruderingsgap | Anti-extruderingsring, snäv spårtolerans | Spårdimensionsrapport, tätningsdata |
| Statisk tätning | Monteringsmoment, termisk cykling | O-ring med kontrollerad kompression, slät spår | O-ringsmaterial, spårfinishdata |
| Port och beslag | Vibration, installationsmoment | Låsfunktion, korrekt porttätning | Portspecifikation, vridmomentprocedur |
| Rör och stavyta | Slag, korrosion, nötning | Beläggning, ytkontroll, skydd | Beläggningstjocklek, saltsprayrapport |
Den väg som dominerar i tjänsten beror på applikationen. En kran som arbetar i ett dammigt stenbrott kommer att belasta stångtätningen och torkaren. En kran som arbetar nära kusten kommer att belasta stångbeläggningen och de statiska tätningarna. En kran som utför många lasthållningsoperationer kommer att belasta kolvtätningen och anti-extruderingsringen. Vårt ingenjörsteam granskar driftcykeln och miljön innan vi väljer tätningssystem för varje projekt med mobilkranhydraulikcylindrar. Vår fabrik underhåller tätnings- och ytdata för varje design, så att läckagevägsanalysen dokumenteras snarare än antas. Målet är att förhindra läckan vid den väg där det är mest sannolikt att börja, inte att förlita sig på en generisk tätningsförpackning.
För en köpare är läckagevägstabellen ett användbart granskningsverktyg. En leverantör som kan förklara vilken väg som dominerar i den tänkta applikationen är en leverantör som har analyserat designen. En leverantör som endast tillhandahåller ett sigillmärke är en leverantör som inte har kopplat sigillen till vägen. Upphandlingsteamet bör be om tätningsspecifikationen och ytfinishdata för stången, röret och spåren, eftersom det är dessa parametrar som avgör om vägarna är stängda.
Rekonstruktionen nedan följer ett typiskt lasthållningsfel på en mobilkran. Sekvensen är inte ovanlig, och den visar varför en liten läcka behandlas som en kritisk designfråga snarare än ett mindre underhållsobjekt.
Felet orsakas inte av en enda händelse. Det orsakas av en kedja av små effekter som interagerar. Dammet som passerar torkaren sliter på stångtätningen. Den slitna tätningen läcker olja. Den läckande oljan minskar hålltrycket. Det minskade hålltrycket kompenseras av styrsystemet som höjer oljetemperaturen. Ju högre temperatur tunnar oljan och påskyndar läckan. Kedjan är anledningen till att förebyggande av läckage är en designprioritet. Om torkaren och stångfinishen är utformade för att utesluta damm, startar inte kedjan. Om kolvtätningen har en anti-extruderingsring, öppnas inte den andra banan. Om stavbeläggningen motstår nötning, försämras inte stavytan. Designprioriteringen är att bryta kedjan så tidigt som möjligt.
Den lasthållande konsekvensen är allvarligare än en enkel oljeförlust. En krancylinder som driver under last kan sänka lasten utan kommando och föraren kanske inte hinner reagera. Avdriften kan också förändra lastradien, vilket påverkar kranens stabilitet. I ett värsta scenario kan avdriften leda till ett lastfall eller en vältning. Dessa konsekvenser är varför designprioriteringen inte bara handlar om oljeinneslutning. Det handlar om att kontrollera belastningen. Vår fabrik behandlar lasthållningsfunktionen som det primära kravet i de mobilkranar hydraulcylindrar vi designar, och våra tester inkluderar ett hållningstest som mäter driften under en definierad period. Våra kunder får hålltestdata med cylinderdokumentationen, så att lasthållningsprestandan verifieras innan kranen tas i bruk.
För en köpare är lasthållningstestet den specifikation som kopplar tätningskonstruktionen till kransäkerhetshöljet. En leverantör som endast tillhandahåller ett statiskt trycktest är en leverantör som har verifierat sprängstyrkan men inte hållningsbeteendet. Upphandlingsteamet bör begära hållningstestförfarandet och acceptanskriteriet och bör bekräfta att testet utförs vid det nominella trycket och den nominella temperaturen.
Sigillen är inte en enda ring. Det är ett system av geometrier och ytor som samverkar, och läckageförebyggandet beror på passformen mellan dem. Stångtätningssystemet inkluderar typiskt en primär läpptätning, en buffertätning och en dammtorkare. Den primära läppen håller trycket. Buffertförseglingen skyddar primärläppen från tryckspikar. Dammtorkaren tar bort grus från stången innan den når den primära läppen. Kolvtätningssystemet inkluderar en primär tätning och en anti-extruderingsring. Anti-extruderingsringen stänger spelrummet under tryck och förhindrar att tätningen sprutar ut. De statiska tätningarna inkluderar ändlockets O-ring och porttätningen, och deras prestanda beror på spårets dimensioner och kompressionen. Tabellen nedan kartlägger designbeslutet till den läckagemekanism som den kontrollerar.
| Designbeslut | Läckagemekanism kontrollerad | Typisk specifikation | Upphandlingskontroll |
| Stångtätningsläppgeometri | Oljefilmskontroll, tryckhållning | Enkel eller dubbel läpp, fjäderaktiverad | Tätningsdatablad och spårritning |
| Dammtorkardesign | Dammträning och nötning av staven | Torkare av polyuretan med smutsavskiljande läpp | Torkarmaterial och testrapport |
| Kolv anti-extruderingsring | Täta extrudering vid högt tryck | PTFE- eller POM-ring, tätt mellanrum | Spårtolerans och ringmaterial |
| Stång ytfinish | Tätningsslitage och läckageväg | Ra 0,2 till 0,4 mikrometer, hårdkrom | Ytbehandlingsrapport och beläggningstjocklek |
| Rörhålsfinish | Kolvtätningsslitage och läckage | Finslipat hål, Ra 0,2 till 0,4 mikrometer | Borrningsrapport och rundhetsdata |
| Spårhörnradie | O-ringsskada vid montering | Rundat hörn, gradfritt | Visuell och dimensionell inspektion |
Spöets ytfinish är ett av de viktigaste besluten, och det är ofta det minst synliga. En stav som är för grov kommer att slita på tätningsläppen. En stav som är för slät kan förhindra bildandet av mikrofilmen som smörjer läppen, och tätningen kan torka. Rätt finish är en kontrollerad grovhet som stödjer oljefilmen och minimerar slitage. Beläggningen är lika viktig. Hårdkromplätering ger slitstyrka och korrosionsbeständighet, och en keramisk beläggning ger ännu högre slitstyrka för abrasiva miljöer. Beläggningens tjocklek och bindningsstyrkan avgör om beläggningen överlever stavrörelsen utan att flisa eller spjälka. Vår fabrik specificerar stångfinishen och beläggningen för varje applikation med mobilkranhydraulikcylindrar, och vår fabrik verifierar finishen och tjockleken före montering. Målet är att göra stavytan till en kontrollerad del av tätningssystemet, inte en handelsyta.
Spårmåtten är den andra halvan av tätningssystemet. Spårbredden, spårdjupet och hörnradien bestämmer tätningskompressionen och tätningsstödet. Ett spår som är för grunt kommer att överkomprimera tätningen och påskynda slitaget. Ett för djupt spår kommer att underkomprimera tätningen och tillåta läckage. Ett skarpt hörn kommer att skada O-ringen under monteringen. Upphandlingsteamet bör begära spårritningen och dimensionsinspektionsrapporten, eftersom det är dessa parametrar som avgör om tätningen kommer att sitta korrekt i cylindern. En leverantör som tillhandahåller tätningens artikelnummer men inte spårdata är en leverantör som lämnar anpassningen åt slumpen.
Valet av tätningsmaterial är det slutliga beslutet i systemet. NBR är standarden för allmän hydraulolja och den ger bra slitstyrka vid måttliga temperaturer. Polyuretan ger högre slitstyrka och används för stångtätningar i abrasiva miljöer. PTFE används för anti-extruderingsringar och för lågfriktionsapplikationer. FKM används för högtemperaturapplikationer. Materialet måste vara kompatibelt med hydrauloljan och driftstemperaturen, och det måste vara anpassat till ytfinishen och spårets geometri. Tabellen i nästa avsnitt visar produktparametrarna som binder samman dessa beslut.
En cylinder som klarar ett statiskt trycktest kan fortfarande läcka under drift, eftersom det statiska testet inte reproducerar stavrörelsen, den termiska cyklingen eller sidobelastningen. Tillverknings- och testmetoderna måste därför utformas för att verifiera läckageförhindrandet under förhållanden som ligger närmare applikationen. Processen nedan följer den sekvens som vår fabrik använder för mobilkranar hydraulcylindrar, från rengöring till slutlig dokumentation.
Tabellen nedan visar nyckelproduktparametrarna för våra mobilkranarhydraulikcylindrar, och den visar hur parametrarna ansluter till kravet på läckageförebyggande.
| Parameter | Typisk specifikation | Läckageförebyggande roll |
| Håldiameter | 50 till 320 mm | Bestämmer tätningsstorleken och extruderingsgapet |
| Stångens diameter | 30 till 220 mm | Bestämmer stångtätningen och torkarstorleken |
| Märktryck | Upp till 350 bar | Ställer in tätningstryck och testtryck |
| Stång ytfinish | Ra 0,2 till 0,4 mikrometer | Kontrollerar tätningsslitage och oljefilmbildning |
| Stångbeläggning | Hårdkrom 20 till 30 mikrometer eller keramik | Skyddar stången från nötning och korrosion |
| Rörhålsfinish | Finslipad, Ra 0,2 till 0,4 mikrometer | Kontrollerar slitage på kolvtätningen |
| Tätningsmaterial | NBR, polyuretan, PTFE, FKM | Matchar oljan och temperaturen |
| Statisk läckagetest | 1,5 gånger nominellt tryck, 10 minuters hållning | Verifierar de statiska tätningarna och monteringen |
| Håller drifttest | Nominell last, 30 minuters hållning, driftgräns specificerad | Verifierar lasthållningsfunktionen |
Testmetoderna är beviset på att konstruktionen och tillverkningen är korrekta. En cylinder som klarar det statiska läckagetestet men inte har något hållningsdrifttest är en cylinder vars lasthållningsbeteende är overifierat. En cylinder som klarar hållprovet men inte har något cykeltest är en cylinder vars tätningshållfasthet inte är verifierad. Vår fabrik klRaydafon Technology Group Co., Limitedutför hela sekvensen för de mobilkranhydraulikcylindrar vi levererar, och vår fabrik tillhandahåller testrapporterna med cylindern. Målet är att göra läckageförebyggande till en uppmätt egenskap, inte ett krav.
Upphandling bör utvärdera förebyggande av läckage som en uppsättning bevis, inte som en enda specifikation. Utvärderingen bör omfatta konstruktionen, materialen, tillverkningskontrollerna, testrapporterna och supporten efter försäljning. Checklistan nedan ger de frågor som en köpare bör ställa innan en beställning och de acceptanskriterier som en pålitlig leverantör bör uppfylla.
| Utvärderingsområde | Fråga att ställa | Bevis att begära | Acceptanskriterium |
| Design | Vilka läckagevägar analyserades för denna applikation? | Designgranskning och tätningssystembeskrivning | Alla fem vägarna är adresserade |
| Material | Vilka tätningsmaterial och stavbeläggningar är specificerade? | Materialcertifikat och beläggningsdata | Anpassad till olja, temperatur och miljö |
| Tillverkning | Hur kontrolleras spårdimensioner och ytfinish? | Inspektionsprotokoll och processkontrollplan | Inom ritningstolerans för varje batch |
| Testning | Utförs ett avdriftstest utöver det statiska testet? | Testprocedur och testrapport | Drift inom den angivna gränsen |
| Dokumentation | Levereras testrapporterna och materialcertifikaten med cylindern? | Dokumentationspaket | Komplett och spårbar till serienumret |
| Efterförsäljning | Vilken tätningssats och stöd finns för fältreparation? | Tätningssatsens artikelnummer och serviceguide | Tillgänglig och dokumenterad |
Utvärderingen bör även innehålla en genomgång av leverantörens produktionskontroll. En design som är korrekt på papper kan äventyras om spåret bearbetas med ett slitet verktyg, om tätningen installeras med ett skadat verktyg eller om vridmomentet appliceras utan kalibrering. Upphandlingsteamet bör fråga hur leverantören kontrollerar dessa steg och om kontrollposterna är tillgängliga för granskning. En leverantör som kan visa kontrollprotokollen är en leverantör som sköter läckageförebyggandet i produktionen, inte bara i konstruktionen.
Vår fabrik på Raydafon stödjer inköpsteam med konstruktionsgranskningen, materialcertifikaten, testrapporterna och tätningssatsdata för de mobilkranhydraulikcylindrar vi levererar. Vår fabrik välkomnar även kundrevisioner och kan tillhandahålla prover för utvärdering. Målet är att göra utvärderingen transparent och att ge köparna de bevis de behöver för att bekräfta att cylindern kommer att hålla sin tätning i drift.
För en köpare är den mest användbara frågan ofta den enklaste. Be leverantören förklara vad som händer med cylindern om stångtätningen slits och torkaren går sönder. En leverantör som kan beskriva felförloppet och de designegenskaper som bromsar det är en leverantör som förstår läckageförebyggande. En leverantör som bara svarar med ett sigillmärke är en leverantör som inte har kopplat designen till felet. Skillnaden är skillnaden mellan en verifierad cylinder och en hoppfull.
Fråga 1: Varför anses en liten oljefilm på en krancylinderstång vara en kritisk varning?
Svar: En liten oljefilm indikerar att stavtätningen passerar olja och att torkaren kan låta damm nå tätningsläppen. I en lastbärande krancylinder kan filmen utvecklas till en mätbar drift under belastning, vilket påverkar lyftens stabilitet. Filmen är en tidig indikator på felkedjan som leder till lasthållningsförlust, så den bör undersökas innan det blir en större läcka.
Fråga 2: Vad är ett avdriftstest och varför är det viktigt för hydraulcylindrar för mobila kranar?
Svar: Ett hålldriftstest trycksätter cylindern med en belastning och mäter hur långt staven rör sig under en definierad period. Den verifierar att kolvtätningen och stångtätningen kan hålla lasten utan att glida. Ett statiskt trycktest verifierar sprängstyrkan men reproducerar inte lasthållningsförhållandet. Hållningsdrifttestet är viktigt eftersom lasthållning är den primära funktionen för en krancylinder.
Fråga 3: Vilket tätningsmaterial är bäst för en hydraulisk cylinder med mobil kran?
Svar: Det bästa tätningsmaterialet beror på oljan, temperaturen och miljön. NBR är lämplig för allmän hydraulolja vid måttliga temperaturer. Polyuretan ger högre slitstyrka för abrasiva förhållanden. PTFE används för anti-extruderingsringar och lågfriktionsapplikationer. FKM används för höga temperaturer. Materialet bör väljas med stavfinish och spårgeometri, inte isolerat.
Fråga 4: Hur påverkar stavens ytfinish förebyggande av läckage?
Svar: Stångens ytfinish styr oljefilmen som smörjer tätningsläppen och tätningens slitagehastighet. En yta som är för grov sliter på läppen. En yta som är för slät kan förhindra att oljefilmen bildas. Rätt finish är en kontrollerad grovhet, typiskt Ra 0,2 till 0,4 mikrometer, kombinerat med en hård beläggning som motstår nötning och korrosion. Finishen och beläggningen är en del av tätningssystemet.
Fråga 5: Vilken dokumentation ska jag begära för att verifiera förebyggande av läckage innan jag beställer?
Svar: Begär granskning av tätningssystemets design, certifikaten för tätnings- och beläggningsmaterial, spår- och ytinspektionsprotokollen, testrapporten för statisk läckage, testrapporten för driftavdrift och tätningssatsens data. Dokumenten ska kunna spåras till cylinderns serienummer. En leverantör som tillhandahåller detta paket är en leverantör som har gjort läckageförebyggande till en verifierbar specifikation.
Förebyggande av läckage är en kritisk designprioritet för hydraulcylindrar för mobilkranar eftersom cylindern är en lasthållande anordning. En liten läcka kan utvecklas till en hållardrift, och en hållardrift kan påverka lyftens stabilitet. Designprioriteten uttrycks genom tätningssystemet, stavens och hålets ytfinish, beläggningen, spårgeometrin och monteringskontrollerna. Verifieringen uttrycks genom det statiska läckagetestet, avdriftstestet, cykeltestet och dokumentationspaketet. Vår fabrik på Raydafon designar och testar våra mobilkranarhydraulikcylindrar kring dessa krav, och vår fabrik tillhandahåller bevis på att inköpsteam behöver bekräfta prestandan. Om du skaffar cylindrar för en mobilkranapplikation, kontakta vårt team för att diskutera lasthållningskravet och läckageförebyggande dokumentation för ditt projekt.
Kontakta Raydafon Technology Group Co., Limited idagför att diskutera dina krav på mobilkranhydraulikcylindrar och för att begära läckageförebyggande design och testdokumentation för din applikation.
+86-574-87168065
Luotuo industriområde, Zhenhai-distriktet, Ningbo, Kina